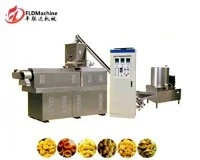
1.Twin csavar élelmiszer extruder Műszaki előírások
1.Keménység keményedés után keményedés és temperálás: HB280-320
2.Nitrided keménység: HV850-1000
3.Nitridált tokmélység: 0,50-0,80mm
4.Nitridált törékenység: kevesebb, mint 2.
5.Felületi érdesség: Ra 0,4
6.Csavaros egyenesség: 0,015 mm
7.A felületi krómozás keménysége nitridezés után: ≥900HV
8.Krómozási mélység: 0,025~0,10 mm
9.Ötvözet keménység: HRC50-65
10.Ötvözetmélység: 0,8~2,0 mm
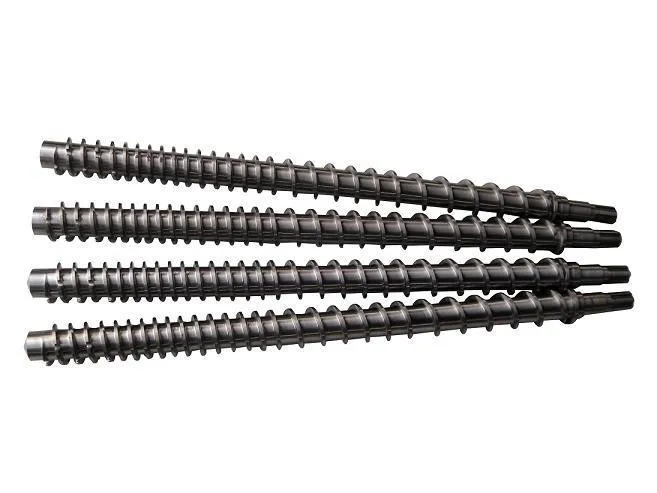
2.Jellemzői a mi 38 # CrMoAl csavarok:
1) Magas hőmérséklet-ellenállás, nincs deformáció magas hőmérséklet alatt;
2) Kopásállóság, hosszú élettartam;
3) Korrózióállóság, korrózióálló anyagok;
4) Nagy szilárdságú, ellenáll a nagy nyomatéknak, nagy sebességnek;
5) Jó vágási teljesítmény ;
6) A hőkezelés utáni maradék stressz kicsi, a termikus deformáció kicsi, és hasonlók.
3.Karbantartási óvintézkedések
1. Soha ne indítsa el a gépet, ha a csavar nem éri el az előre beállított hőmérsékletet.
2. Megakadályozza, hogy fémdarabok és törmelékek essenek a garatba. Ha az anyagot feldolgozzák és újrahasznosítják, mágneses garatra van szükség, hogy megakadályozzák a vaschipek bejutását a hordóba.
3. Atka elleni használatakor győződjön meg arról, hogy a hordóban a műanyag teljesen megolvadt, hogy elkerülje az átviteli rendszer részeinek károsodását, amikor a csavart visszahúlják.
4. Új műanyag használatakor a csavar maradék anyagát meg kell tisztítani.
5. Ha az olvadt műanyag hőmérséklete normális, de megállapították, hogy az olvadt műanyag fekete foltokkal vagy elszíneződésekkel rendelkezik, a gumicsigát meg kell vizsgálni.
6. A feldolgozás során próbálja meg az anyagot egyenletesen plasztizálni, ne hagyja, hogy a fém idegen anyag keveredjön az anyagba, és csökkentse a csavarfordulat nyomatékát. Erő.
Kérem, tudasd velem a kereslet csavar átmérője és hossza, tudjuk, hogy csavar szerint a szükséges.
Népszerű tags: ikercsavar élelmiszer extruder, Kína, beszállítók, gyártók, gyár, nagykereskedelem, vásárlás, ár, eladó